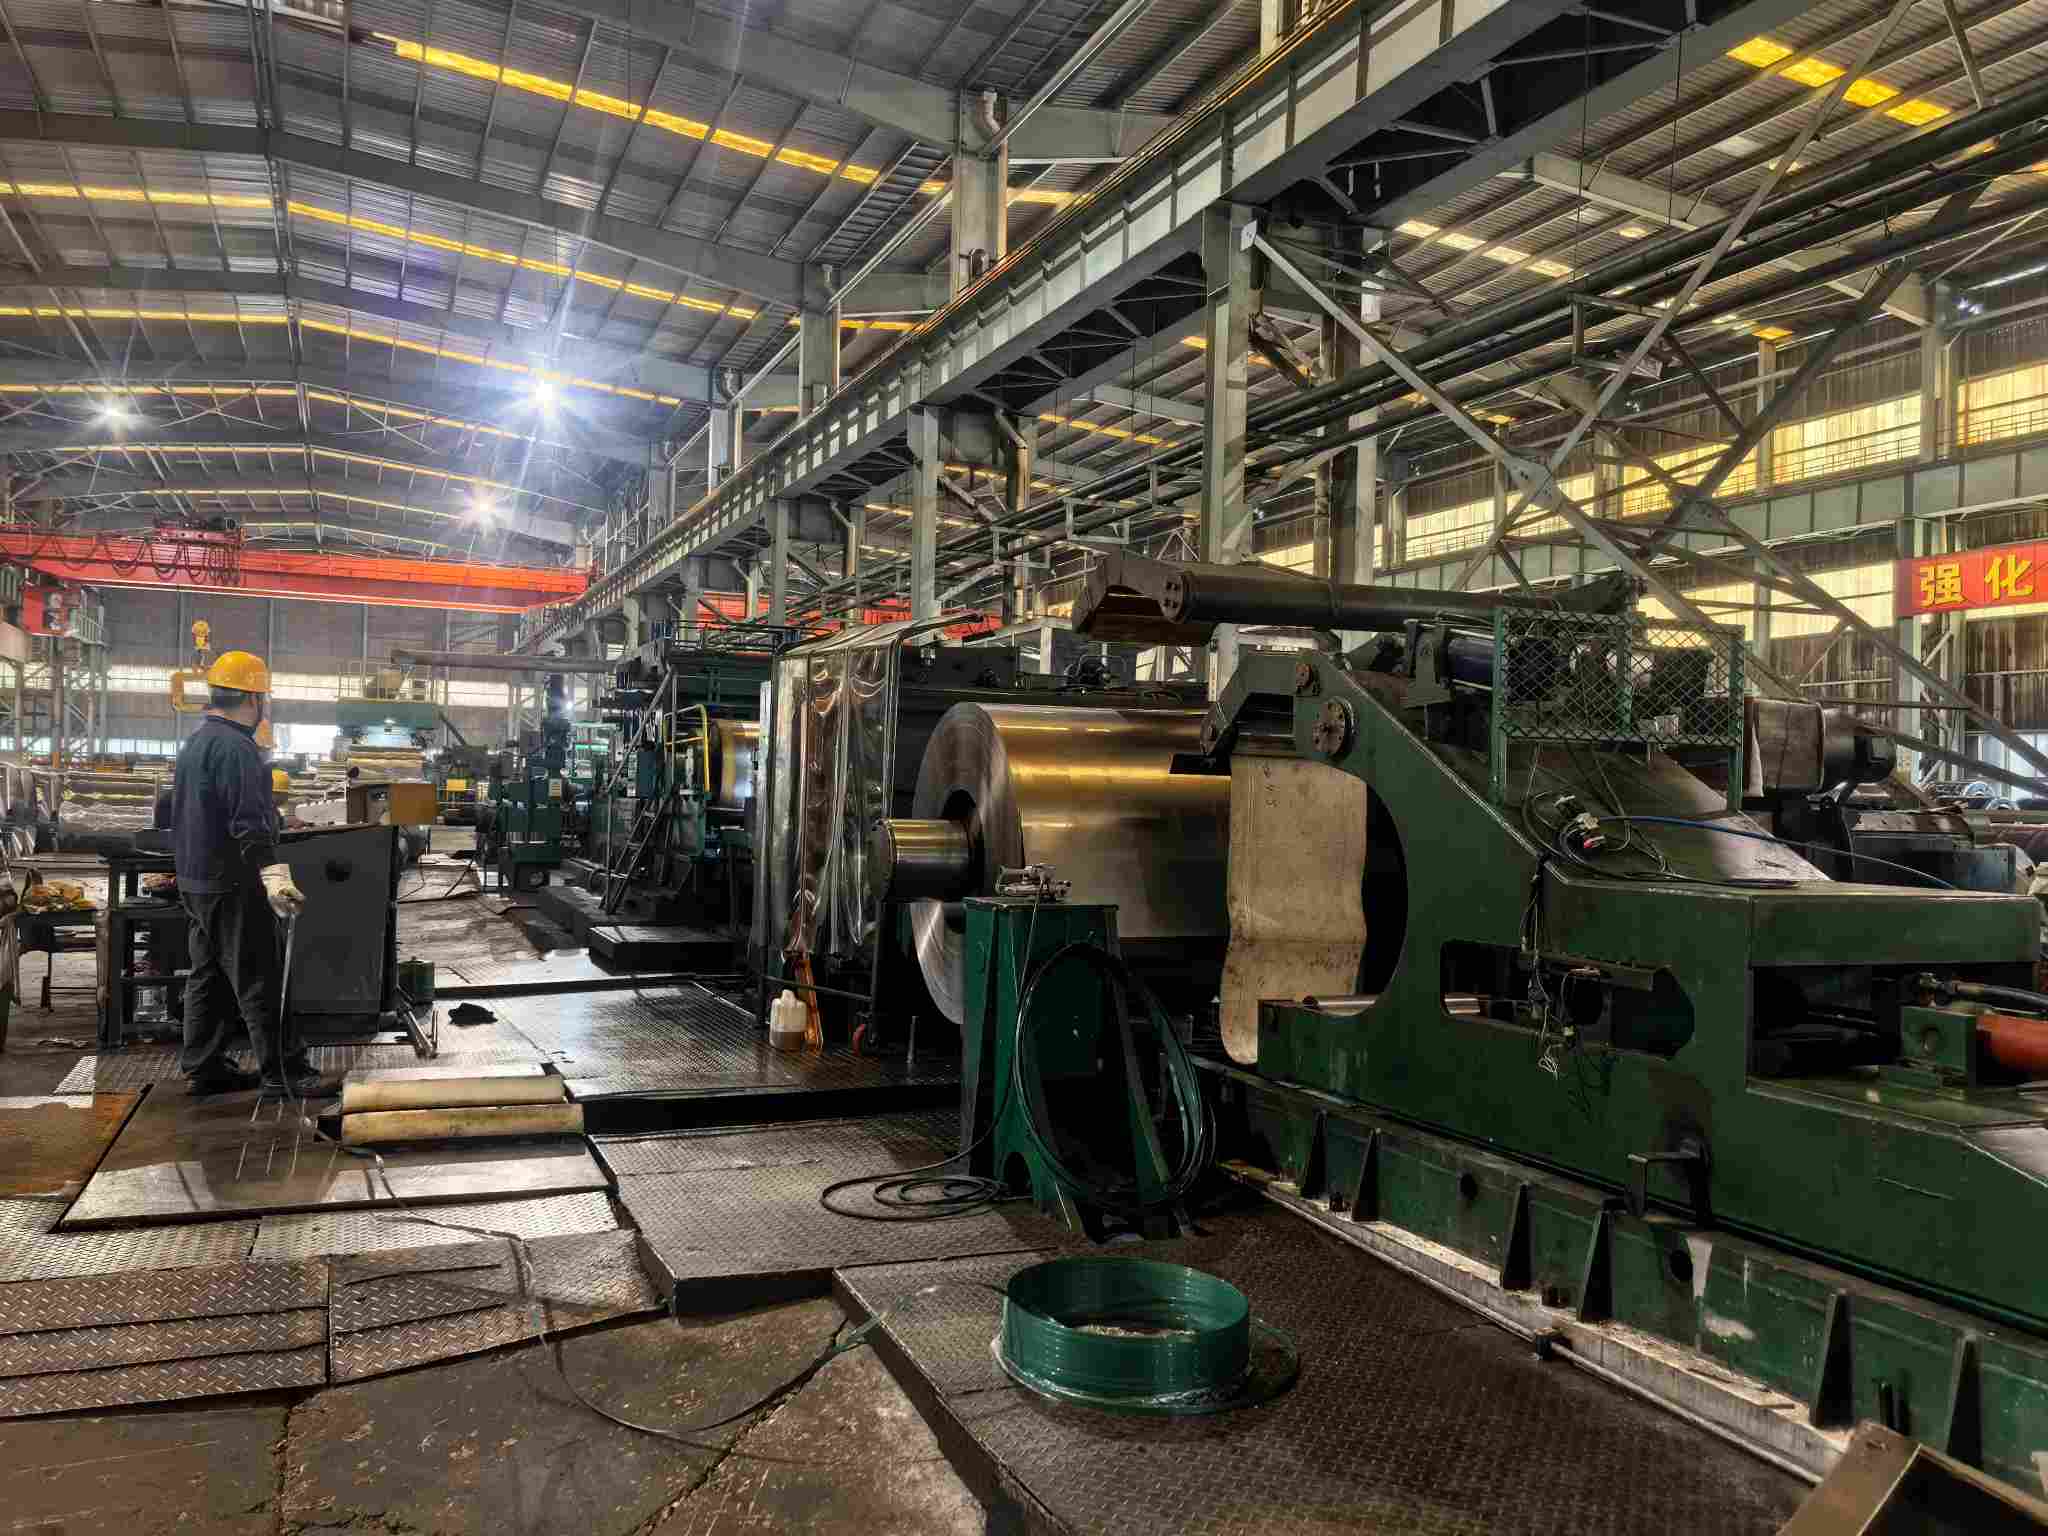
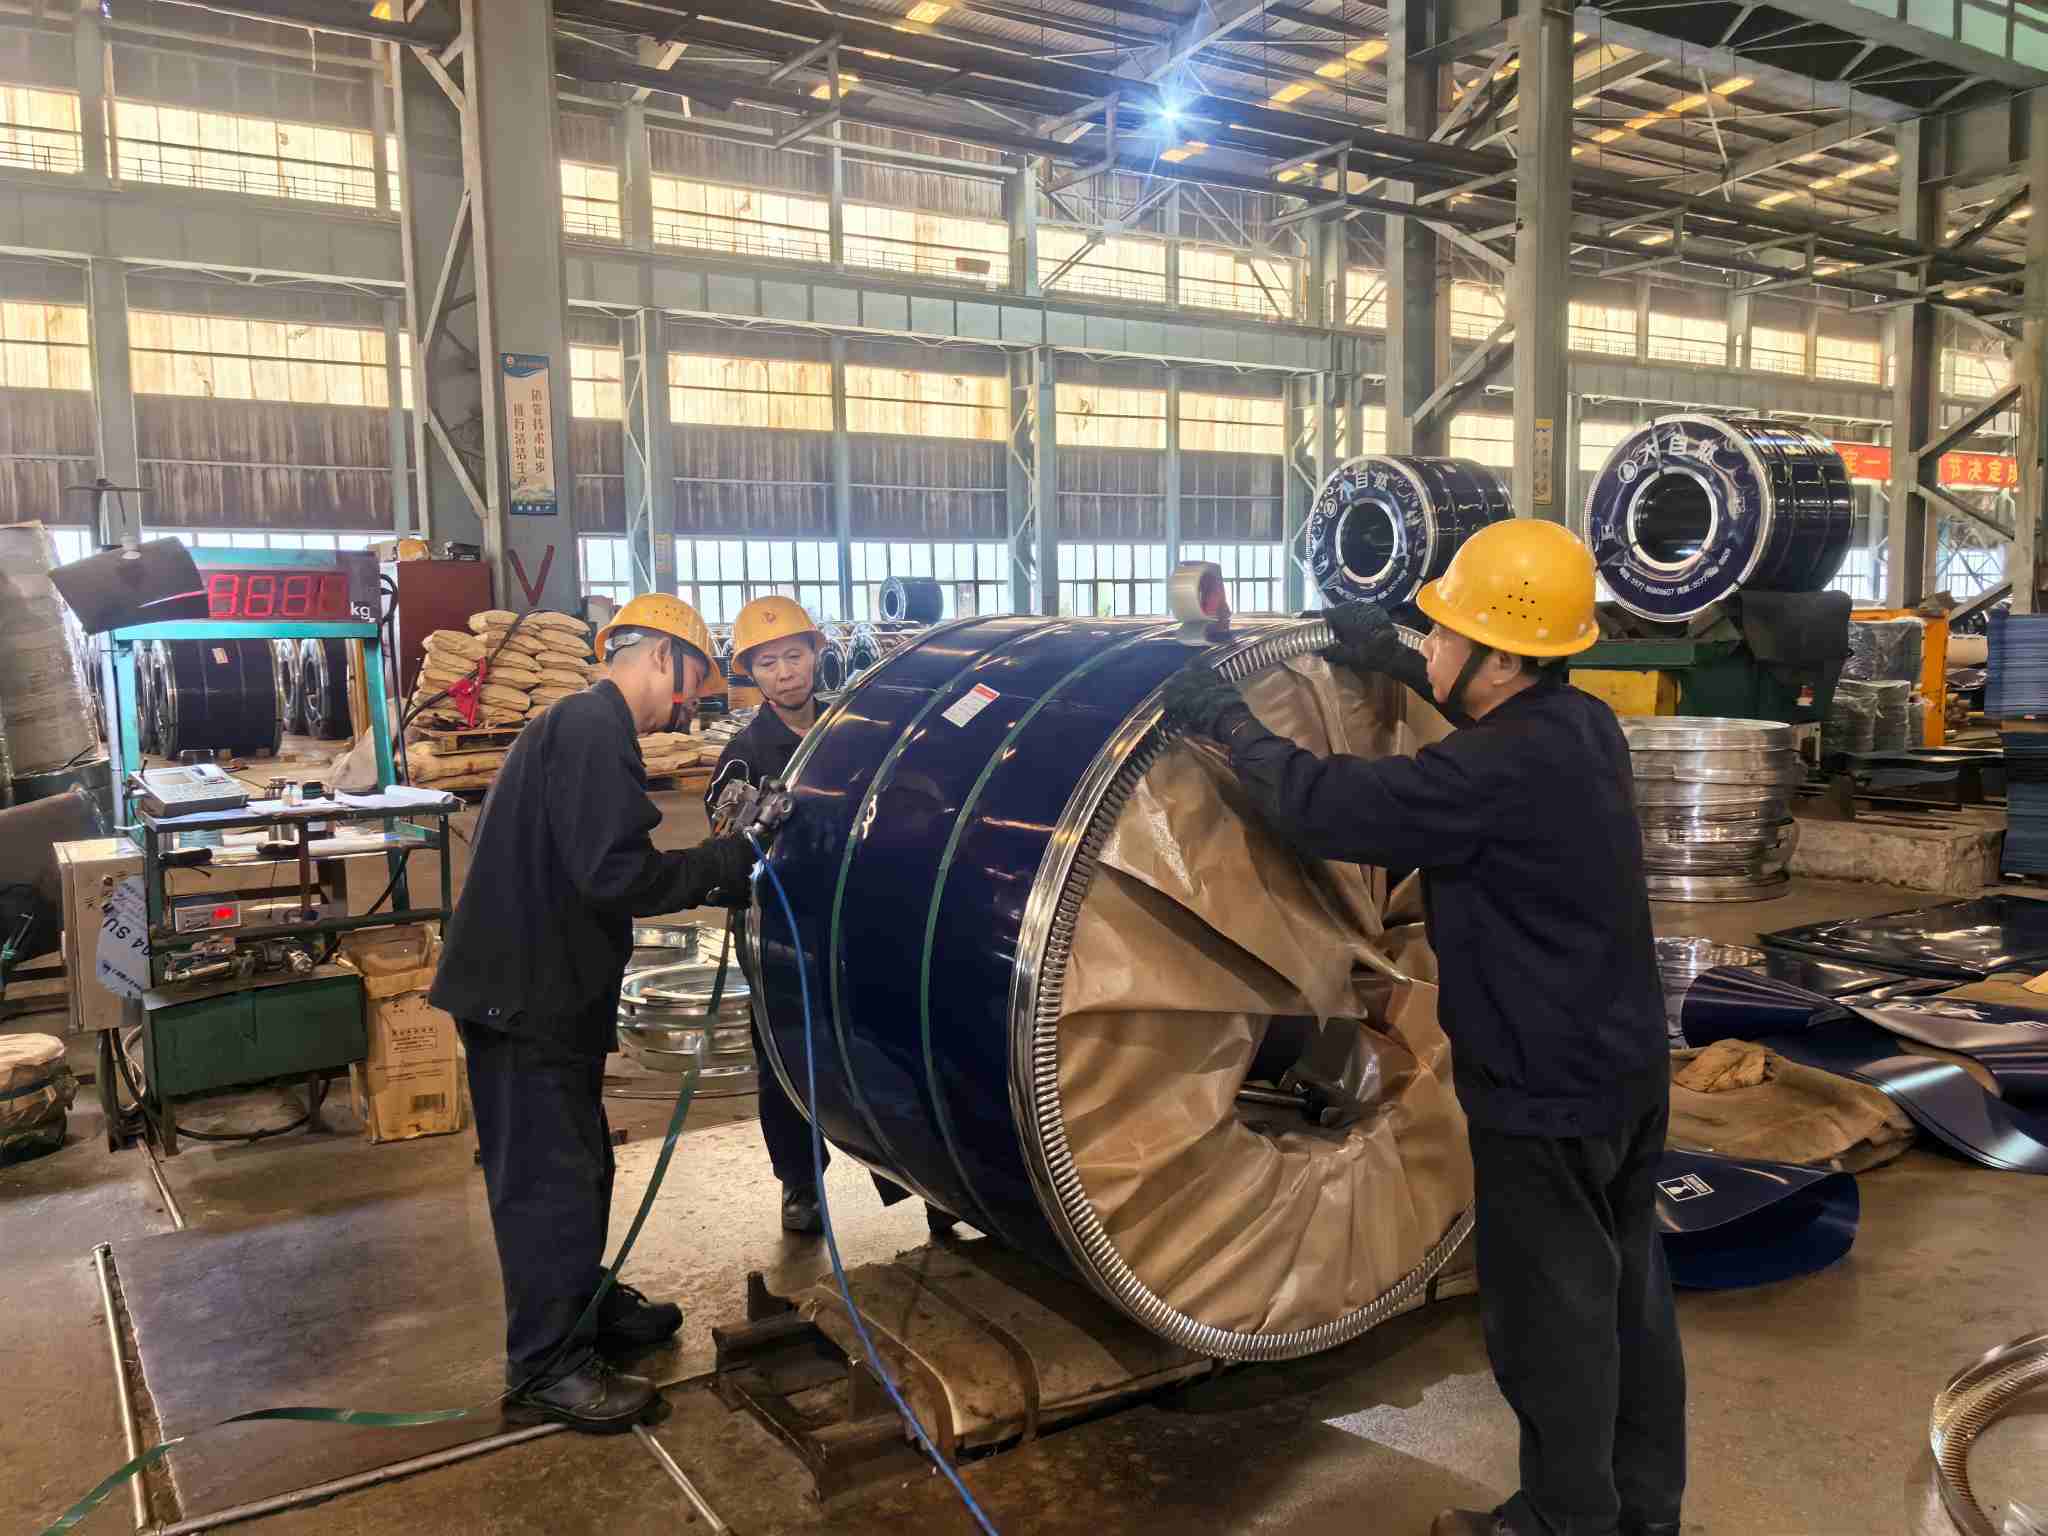
Bobinas laminadas en frío NatureSteelSon ampliamente utilizados en las industrias de estampado de electrodomésticos, automoción y hardware. La principal diferencia con las bobinas laminadas en caliente reside en la superficie de la chapa: las tiras laminadas en caliente tienen incrustaciones, superficies rugosas y grandes tolerancias dimensionales; Las tiras laminadas en frío se laminan en varias pasadas a temperatura ambiente, lo que proporciona superficies limpias y lisas y dimensiones precisas.
Los defectos superficiales constituyen riesgos críticos para las bobinas laminadas en frío. Las marcas de rodillos, los rayones, las manchas amarillentas, el bloqueo de la bobina y otros defectos pueden provocar el rechazo de piezas estampadas y cráteres de pintura en casos leves, o el rechazo de lotes completos en casos graves. Algunos defectos permanecen latentes en el momento de la entrega y emergen sólo durante el estampado, lo que fácilmente desencadena disputas de responsabilidad.
Este documento ayuda a los usuarios a identificar defectos, rastrear los procesos de producción correspondientes, comparar la calidad con los estándares e implementar controles preventivos desde las líneas de producción hasta el embalaje para el transporte marítimo. Sirve como referencia para el personal de adquisiciones, inspectores de calidad e ingenieros relevantes.
La calidad de la superficie no es simplemente una preocupación estética; sus impactos se propagan a lo largo de toda la cadena de producción.
Primera etapa: Estampación. Las astillas (inclusiones internas expuestas en la superficie) actúan como puntos de iniciación para estampar el agrietamiento. Las microfisuras de los bordes se propagan hasta convertirse en fracturas durante la embutición profunda. Las láminas onduladas con poca planitud provocan un posicionamiento inestable dentro de las matrices y provocan dimensiones de las piezas fuera de tolerancia.
Segunda etapa: Recubrimiento y galvanoplastia. El aceite residual provoca cráteres en la pintura y poros de electroforesis. Las marcas de rodadura y los rayones se magnifican hasta convertirse en manchas visibles después de la galvanoplastia. El tinte de óxido (manchas amarillentas) perjudica directamente la adherencia del esmaltado y de la capa de color.
Tercera etapa: Postventa. En el caso de componentes críticos para la apariencia, como paneles de electrodomésticos y paneles interiores de automóviles, los defectos de la superficie resultan directamente en quejas sobre la apariencia del producto terminado. En esta etapa, las pérdidas se extienden más allá de un solo lote de hojas y abarcan los costos del producto terminado y los cronogramas de entrega.
De ahí que prevalezca un consenso en la industria: la calidad y el espesor del acero fijan el límite inferior de rendimiento para las bobinas laminadas en frío, mientras que la calidad de la superficie fija el límite superior para los productos acabados. Especificar claramente las calidades de la superficie en el momento de realizar el pedido es mucho más rentable que las disputas a posteriori.
Los defectos se agrupan según la etapa de producción en la que se originan: defectos introducidos en el proceso de laminación, defectos introducidos en los procesos de recocido y decapado y defectos introducidos durante el almacenamiento y transporte. Esta clasificación permite rastrear directamente los procesos responsables tras la observación de defectos.
Cada defecto se describe en un formato unificado: Características de apariencia → Causas → Impactos posteriores → Criterios de aceptación de referencia.
#### Desviación de espesor a lo largo de la tira
#### Tinción amarillenta/tinte de óxido
| Defecto | Proceso Responsable | Causas típicas | Permitido para grado FB | Permitido para grado FC/FD |
|---|---|---|---|---|
| Grietas en los bordes | Material rodante/entrante | Tensión excesiva en los bordes | No permitido | No permitido |
| Ondulación | Laminación | Corona/tensión inadecuada del rodillo | No permitido si está fuera de tolerancia | No permitido si está fuera de tolerancia |
| Marcas de rollo | Laminación | Daños en la superficie del rollo/materias extrañas | Menor permitido | No permitido |
| Arañazos | enrollar/cortar | Materias extrañas en las vías de los rodillos | Menor permitido | No permitido |
| Desviación de espesor a lo largo de la tira | Laminación | Desviación del control del AGC | No permitido si está fuera de tolerancia | No permitido si está fuera de tolerancia |
| Astillas | Siderurgia / colada continua | Inclusiones | No permitido | No permitido |
| Tinción amarillenta | Recocido | Aceite residual/mala atmósfera | Menor permitido | No permitido |
| Bloqueo de bobina | Recocido | Temperatura/tensión inadecuada | No permitido | No permitido |
| Pozos de decapado excesivo | Decapado | Decapado fuera de control | Menor permitido | No permitido |
| Líneas de Lüders | Propiedad material | Meseta de rendimiento/envejecimiento | No es un defecto, sujeto a limitaciones del período de almacenamiento. | No es un defecto, con períodos de almacenamiento permitidos más cortos |
| Residuo de aceite | Desengrasante / skin-pass | Desengrase inadecuado | No permitido | No permitido |
| Óxido por manchas de agua | Almacenamiento y transporte | Humedad/embalaje dañado | No permitido (excepciones por validez antioxidante vencida) |
No permitido |
Inspección visual de luces laterales. La técnica de comprobación de superficies más crítica. Desenrolle las hojas metro a metro bajo una luz lateral de ángulo bajo dentro de los 45 grados. Las ondulaciones, las marcas de rodadura y los rayones leves se vuelven prominentes bajo la luz lateral, mientras que muchos defectos permanecen invisibles bajo la iluminación frontal directa, un punto ciego común para los destinatarios. Dé prioridad a la zona del borde de 50 milímetros, donde con frecuencia se producen grietas y rebabas.
Evaluación táctil. Deslizar las uñas por las texturas de la superficie: las marcas del rodillo producen un arrastre periódico; los rayones producen un arrastre continuo. Las astillas exhiben características táctiles cercanas a los rayones comunes; La identificación requiere combinar la ubicación (principalmente en las cabezas/colas de las bobinas) y el rendimiento de estampado posterior.
Medición de instrumentos. Utilice medidores de espesor portátiles para tomar muestras del espesor en la cabeza, la mitad y la cola de la bobina para realizar comprobaciones de variación de espesor. Utilice reglas y galgas de espesores para medir la deformación. Cuando esté disponible, mida los valores de rugosidad Ra mediante probadores de rugosidad (la rugosidad constituye un indicador central para los grados de superficie, con procedimientos de prueba especificados en las normas). Los puntos de muestreo del medidor de espesor deben cubrir todo el ancho de la franja y no solo la zona central.
Inspección de embalajes y marcas. Primero verifique la integridad del embalaje antioxidante y la legibilidad de las marcas de envío al abrir el contenedor (número de bobina, calidad del acero, dimensiones, calidad de la superficie, peso, fecha de producción). Sospeche de los defectos superficiales inducidos por el transporte para detectar cualquier daño en el embalaje.
1. Inspeccionar el embalaje: comprobar la integridad del papel/películas antioxidantes, protectores de bordes, correas para atar y revestimiento de acero; busque rastros de exposición al agua.
2. Verifique las marcas: confirme que el número de bobina, el grado de acero, las dimensiones, el grado de la superficie y la fecha de producción coincidan con las órdenes de compra y los certificados de prueba de fábrica (MTC).
3. Inspección con luces laterales de cobertura total: Examine las superficies de las láminas metro por metro bajo una luz lateral de 45 grados, centrándose en las zonas de borde de 50 mm.
4. Muestreo táctil aleatorio: arrastre las uñas por tres ubicaciones aleatorias para diferenciar marcas de rollo, rayones y astillas.
5. Verificación puntual del espesor: Tome medidas en la cabeza de la bobina, en la mitad de la bobina y en la cola de la bobina y registre la variación del espesor a lo largo de la longitud de la tira.
6. Medición de deformación: Mida la deformación en estado libre en un segmento de hoja de un metro.
7. Documentación y muestreo: Fotografíe las áreas defectuosas con referencias de escala y conserve segmentos de muestra defectuosos de 300 milímetros como prueba de evaluación de responsabilidad.
8. Referencia cruzada de calificaciones: Comparar las observaciones con las cláusulas de calificación superficial del Capítulo IV y extraer conclusiones: Aceptación / Aceptación Condicional / Rechazo.
Las secciones anteriores cubren la identificación de defectos para el manejo posterior al incidente. Este capítulo describe los controles preventivos del lado de fábrica. Los defectos superficiales son esencialmente problemas relacionados con el proceso. La identificación de defectos recae en los usuarios intermedios, mientras que la prevención de defectos pertenece a las líneas de producción.
Sección De Decapado: Decapado en cinco etapas más desengrase electrolítico. La eliminación completa de las incrustaciones es un requisito previo para que las superficies laminadas en frío estén limpias. El decapado excesivo genera picaduras; Hojas poco decapadas prensadas en escamas. El desengrase electrolítico mitiga los riesgos de residuos de aceite directamente relacionados con manchas amarillentas y cráteres de pintura.
Sección de Laminación: Laminador reversible de seis alturas con sistemas de control digital. El control de la forma de la placa de circuito cerrado y la asignación precisa de reducción de pasadas forman controles centrales para la ondulación, el agrietamiento de los bordes y la desviación del espesor longitudinal. Los sistemas de control numérico de Siemens y ABB ofrecen tolerancias de espesor de hasta ±0,03 mm, cumpliendo la clase de precisión especial según EN 10131. El espesor mínimo de laminación alcanza los 0,15 mm. Las superficies de los rollos se someten a inspecciones programadas para detectar daños en la superficie del rollo y sustancias extrañas antes de transferir la impresión a las hojas. Las marcas de los rodillos son defectos que se eliminan fácilmente mediante rutinas de inspección de los rodillos.
Sección de recocido: recocido con hidrógeno brillante. Las atmósferas protectoras ricas en hidrógeno previenen la oxidación de la superficie y la decoloración amarilla, eliminando el tinte de óxido en su origen. Las temperaturas de recocido y las tensiones de bobinado se segmentan según el peso de la bobina y la forma de la placa para evitar el bloqueo de la bobina.
Sección Skin-Pass: Alargamiento controlado que oscila entre 0,5% y 1,5%. El laminado superficial dentro de este rango elimina los estancamientos en el rendimiento y mejora la forma de la placa. Un alargamiento insuficiente del paso de la piel no logra suprimir las líneas de Lüder; el alargamiento excesivo degrada la forma de la placa y reduce la rugosidad de la superficie. Equilibrar estos parámetros constituye un requisito fundamental del proceso de pase superficial.
Sección de Acabado y Embalaje: Corte sin rebabas y embalaje orientado al transporte marítimo. Las operaciones de corte controlan la altura de las rebabas para evitar que se raye el borde de corte. Las bobinas terminadas están envueltas con películas inhibidoras de corrosión volátiles VCI, equipadas con protectores de bordes, aseguradas con correas de acero y tratadas a prueba de humedad para tránsito marítimo de alta salinidad y humedad. La mayoría de las disputas a la llegada a puerto sobre la oxidación causada por manchas de agua se pueden evitar con un embalaje resistente.
Sección de Inspección: Puertas de inspección de tres niveles. Inspección de bobinas laminadas en caliente entrantes; inspección durante el proceso después del decapado, recocido y laminado superficial; Inspección previa al envío que combina muestreo de superficie y medición dimensional. Se conservan segmentos de muestra y registros de pruebas para cada lote, y las entregas están acompañadas de certificados de prueba de fábrica (MTC). Cualquier incidente de calidad se puede rastrear hasta procesos específicos y períodos de tiempo de producción, lo que proporciona evidencia sólida para la evaluación de responsabilidad.
En resumen: los defectos superficiales no se "descubren mediante inspección". Son "fabricados" o "prevenidos". La inspección valida el desempeño del proceso en lugar de actuar como una red de seguridad de último recurso.
La identificación de defectos en la superficie de las bobinas laminadas en frío se basa en una combinación de conocimiento del proceso, estándares y experiencia de campo. Este documento compila múltiples tipos de defectos, listas de verificación de aceptación y marcos de evaluación de responsabilidad para referencia durante las inspecciones. NatureSteel posee una amplia experiencia en laminación en frío e implementa controles de calidad de superficies de proceso completo. El embalaje antioxidante VCI estabiliza las condiciones de la bobina durante todo el envío marítimo. Para especificaciones de calidad de acero (por ejemplo, DC01, SPCC), consultas de calidad de superficie o solicitudes de cotización, no dude en contactarnos.contáctanos.
DIRECCIÓN:No. 696, Binhai 12th RoadBinhai Industrial Park, Zona de Desarrollo Económico y Tecnológico de WenzhouWenzhou, Provincia de Zhejiang, República Popular China
Copyright © 2026 Nature Steel Group Co., Ltd. Todos los derechos reservados. Links| Sitemap| RSS| XML| política de privacidad